

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Tidligere i år afviste en europæisk pumpeproducent 3.000 stemplede stålmotorhuse efter en 240-timers saltspraytest. Statorboringen, finnemellemrummene og lommen bag kabelgennemføringen viste røde rustlinjer, mens de udvendige flader så fejlfrie ud. Sprøjtekabinen havde belagt hver overflade, en pistol kunne se, og savnede enhver overflade, den ikke kunne.
Resultatet er en ensartet, tæt bundet film, der slår spraypåført primer på saltspraymodstand, kantdækning og materialeudnyttelse. Afsnittene nedenfor dækker processtadierne, de tal, der skal indsættes i en RFQ, og de revisionspunkter, der adskiller en kontrolleret e-coat-linje fra en dyktank med ambitioner.
Hvorfor elektroforetisk belægning er specificeret til stålmotorhuse
E-coat er specificeret til motorhuse, fordi korrosion starter inde, ikke udenfor. En statorboring ser kondens i hver termisk cyklus: Motoren opvarmes under en driftscyklus, køler derefter og trækker fugtig luft ind i husets hulrum. Når først fugt sidder på en ubelagt boring, dannes der rød rust, og løse oxidpartikler migrerer mod lejekammeret og rotorluftspalten.
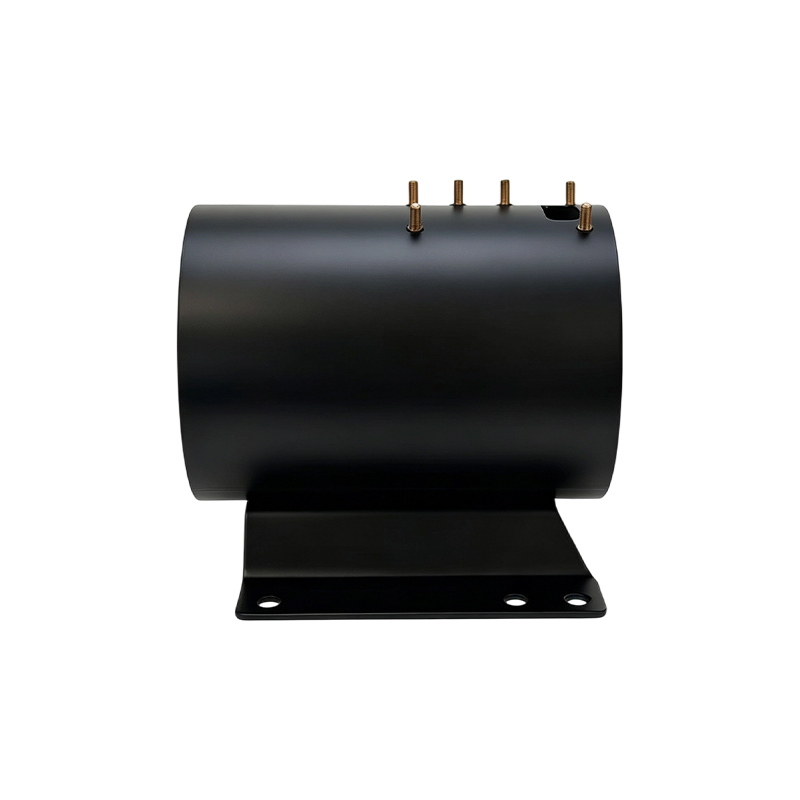
Elektroforetisk belægning fjerner den grundlæggende årsag: det elektriske felt trækker maling ind i boringen, bag spændingsribberne og langs svejsesømmen, og holder filmtykkelsen inden for omkring 5 mikron på tværs af delen. Spraypåføring svinger 20-40 mikrometer mellem flade flader og kanter.
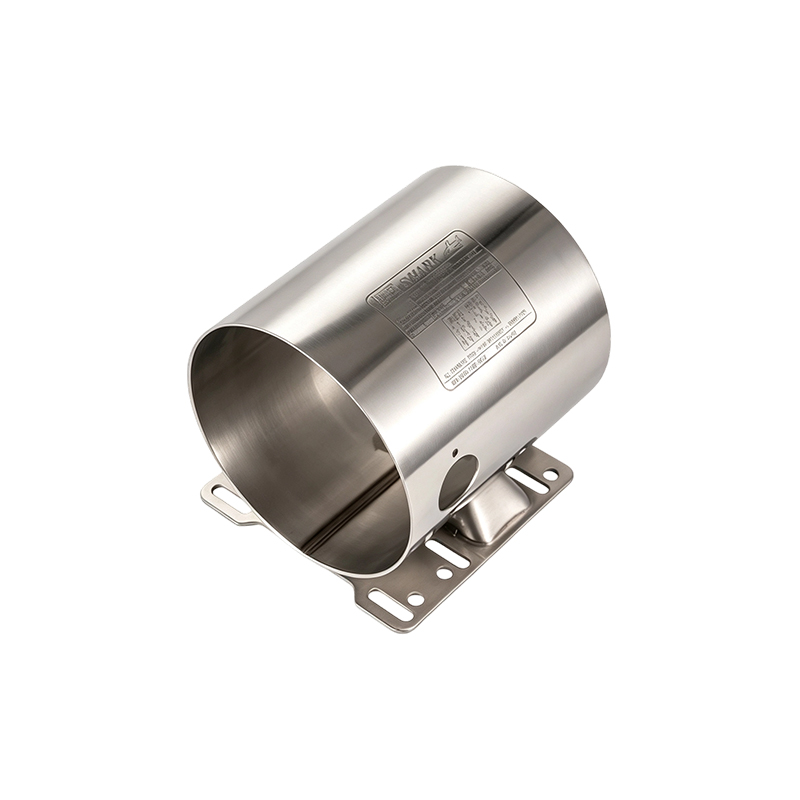
Et typisk stålmotorhus i intervallet 100-160 mm er den bedste e-coat-kvalifikationsbaseline, fordi forholdet mellem boring og diameter matcher større industrielle rammer.
Fire-trins E-Coat-processen: Fra forbehandling til hærdning
Hver e-coat-fejl - blærer, huller, dårlig vedhæftning - spores til et af fire procestrin. Et hus kan bestå en visuel revision og stadig svigte i marken, hvis forbehandlingsbadets ledningsevne driver uden for vinduet.
- Forbehandling. Alkalisk affedtning fjerner stemplingsolier, efterfulgt af modstrømsskylninger og en zinkphosphat- eller zirconiumomdannelsesbelægning. Slutskyllekonduktivitet under 5 mikrosiemens/cm er acceptgrænsen.
- Nedsænkning. Huset er nedsænket i badet, typisk 18-22 procent tørstof til katodisk epoxy. DC-spænding på 150-300 V aflejrer filmen; energiseret tid styrer tykkelsen på omkring 1,5-2,5 mikron pr. sekund.
- Ultrafiltreringsskyl. Ultrafiltreringsskyl med lukket kredsløb genvinder maling og vasker den uhærdede film uden at opløse den. En blokeret membran viser sig som udtrækspletter og stigende badledningsevne.
- Helbrede. Filmen tværbinder ved 170-180 grader C i 20-30 minutter. Underhærdning efterlader en blød film; overbage sprøder polymeren.
| Scene | Nøglekontrolparameter | Fejltilstand, hvis off-spec |
| Forbehandling | Slutskyllekonduktivitet under 5 mikrosiemens/cm | Dårlig vedhæftning, filmdelaminering |
| Fordybelse | Badtørstof 18-22 procent, spænding 150-300 V DC | Pinholes, ujævn filmopbygning |
| UF skylning | Gennemtrænge flow og trykbalance | Udslæbende pletter, badbegroning |
| Kur | Metaltemperatur 170-180 grader C i 20-30 min | Blød film eller overbagt skørhed |
Filmtykkelse, standarder og hvad en køber bør specificere
Angiv 18-25 mikron minimumsfilm på udvendige flader, 10-15 mikron indvendige boringer, og kontroller med saltspray og krydsskraveringsadhæsion. Hvert mål nedenfor er parret med dets teststandard.
De samme standarder gælder på tværs af størrelser. Tungvæggede huse over 260 mm boring har brug for filmkortlægning over hele boringslængden; trækvinklen ved flangen er der, hvor tykkelsesfejl opstår først.
 343 mm ID tungvægget motorhus med base og svejset løftelomme Dette hus er designet til ekstra store industrimotorer og byder på 6 mm vægtykkelse, svejset klemrække og monteringsfod til stabil støtte i krævende applikationer som minedrift og marin fremdrift. Se produkt →
| Ejendom | Målværdi | Testmetode |
| Tør filmtykkelse | 18-25 mikron ekstern; 10 mikron minimum i boring | Hvirvelstrøm i henhold til ISO 2808 |
| Crosshatch vedhæftning | Ingen fjernelse ved 0 mm afstand | ASTM D3359 |
| Saltspray rød rust | Ingen rød rust før 240 timer | ASTM B117 |
| Blyants hårdhed | 2H minimum | ASTM D3363 |
Kortet nedenfor kommer fra et svejset 140 mm borehus på en kontrolleret katodisk epoxylinje:
Hvis boringen er bearbejdet efter belægning, har filmværdier ingen effekt på prespasningstolerancer. Hvis den coatede boring er tilpasningsoverfladen, skal den målte film trækkes fra interferenstillægget og køre en prespasningstest med coatede prøver.
Harpiksvalg til E-Coat til motorhus: Epoxy, akryl eller hybrid
Angiv katodisk epoxy som standard, akryl kun, når farve- eller UV-stabilitet er et hårdt krav, og hybridsystemer, når én linje skal opfylde både korrosions- og kosmetiske mål.
Bedste korrosionsbestandighed og vedhæftning; fås kun i sort og mørkegrå. Anvendes i omkring 90 procent af motorhusapplikationer, fordi den passerer 240 timers saltspray ved 20 mikron.
Bedre UV- og farvebevarelse med højere glans, men lavere korrosionsydelse. Vælges, når huset forbliver synligt uden topcoat, typisk i apparatmotorer.
Mellemkorrosions- og farveydeevne. Bruges, når en enkelt ovn behandler blandede dele, og linjen ikke kan køre to badkemi.
Til motorhuse i kraftig stål, der er udsat for udvaskningskemikalier og vejsalt, motorhus elektroforetisk belægning specificeret er normalt en 25-30 mikron katodisk epoxybygning med saltsprayresultater over 400 timer. Wet-duty pumpemotorer, der bruger stålrørshuse, følger samme regel; et rørlegeme har ingen skarpe kanter, så filmen forbliver ensartet rundt om omkredsen.
 127 mm ID sømløst stålrør Heavy-Wall motorhus Præcisionsfremstillet af sømløse stålrør med 7,9 mm vægtykkelse giver dette hus overlegen strukturel stivhed og træthedsmodstand, ideel til tunge industrielle miljøer, der kræver holdbarhed og vridningsstyrke. Se produkt →
Elektroforetisk belægning vs. pulverbelægning: Hvad ændrer sig for køberen
E-coat vinder på intern dækning og ensartet film; pulver vinder på ekstern filmopbygning, slagfasthed og farveområde. På motorhuse er de to ofte kombineret.
- Fordybelse reaches every internal cavity
- 15-25 mikron film, ensartet inden for 5 mikron
- Fremragende kant- og svejsesømmedækning
- Omkring 95 procent materialeudnyttelse
- Snævert farveområde: sort og mørkegrå
- Spray, kun dækning af synsfeltet
- 60-120 mikron film for slagfasthed
- Tyk, hård ydre overflade
- Overspray reducerer effektiviteten
- Bredt farve- og teksturområde
Et almindeligt mønster er et e-coat-baselag plus en pulvertopcoat på den eksponerede udvendige overflade: boringen får fuld korrosionsbeskyttelse, og den udvendige overflade får en tykkere, ridsefast, farvematchet finish.
Revision af en leverandørs E-Coat-linje, før du bestiller
Revidere badet, ikke brochuren. Bed om titreringslogfiler, konduktivitetsregistreringer og filmkort fra de sidste 30 produktionsdage; behandle et enkelt saltspraycertifikat som dokumentation, ikke bevis.
En producent som Jiangsu Yufeng Electric Co., Ltd., der kører hele processen fra stålformning til overfladebehandling i ét anlæg, kan dokumentere bad- og forbehandlingshistorien for hver produktionsdag.
- Forbehandlingskemilogfiler: fosfat- eller zirconiumkoncentrationer og slamregistreringer
- Slutskyllekonduktivitet under 5 mikrosiemens/cm
- Badets faste stoffer, pH, temperatur og ledningsevne plottet over de sidste 30 skift
- Filmtykkelseskort på produktionshuse med boring og ribbeaflæsning
- Hærdningstemperaturprofil: sætpunkt, båndhastighed og metaltemperaturregistreringer
- Saltspray og adhæsionsrapporter fra den samme badkemi, som styrer dine dele
En kontrolleret linje holder filmtykkelsen Cpk over 1,33. En ukontrolleret linje svinger med 10 mikrometer eller mere mellem batch, og disse svingninger korrelerer direkte med garantiretur i fugt- eller udvaskningsarbejde.
Ofte stillede spørgsmål
Hvor længe beskytter elektroforetisk belægning et motorhus?
Ved indendørs service forhindrer en 20-25 mikron katodisk epoxy e-coat på et korrekt forbehandlet stålhus rød rust ud over 240 timer i ASTM B117 og i årevis indendørs. Udendørs eller afvaskning kræver en tykkere film eller en pulverlak.
Påvirker e-coating prespasningstolerancer på statorboringen?
Hvis boringen er bearbejdet efter belægning, har e-coat ingen effekt på pasformen. Hvis den coatede boring er tilpasningsoverfladen, skal du trække 10-15 mikron-filmen fra interferenstillægget og køre en prespasningstest med coatede prøver.
Kan e-coating påføres motorhuse i rustfrit stål?
E-coat klæber til rustfrit stål efter forbehandling, men det er sjældent specificeret på 304 rustfri motorhuse, fordi metallet allerede modstår korrosion. Den bruges kun, når galvanisk isolering, farve eller ensartet finish er påkrævet.
Hvad øger e-coating prisen på et stålmotorhus?
På et hus med 100-160 mm boring tilføjer e-coat 3-8 procent til delomkostningerne, afhængigt af volumen, filmtykkelse og om linjen kører internt. Materialeudnyttelse nær 95 procent holder det under spraypåført primer.
 Previous