

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
En trukket stålkappe med en indvendig diameter på 140 mm kan efterlade en presselinje med få sekunders mellemrum, og det tempo er hele grunden til, at apparat- og industrimotorproducenter specificerer motorhus kontinuerlig stempling til deres højest volumen programmer. I stedet for at flytte emner mellem selvstændige presser, fører en kontinuerlig linje oprullet strimmel gennem en multi-station progressiv matrice, hvor blanking, tegning, gentegning, piercing og trimning foregår som én koordineret sekvens. For et indkøbsteam bestemmer dette valg pris pr. del, leveringssikkerhed og om den ti tusinde bolig måler det samme som den første fra værktøjet.
Hvad motorhus kontinuerlig stempling faktisk involverer
Kontinuerlig stempling er et koreografiproblem, før det er et kraftproblem. Pressen leverer tonnagen, men båndlayoutet, fremføringssystemet og matricestationerne afgør, om et hus kommer rundt, lige og gentageligt med hastighed. Hver station udfører én operation, og bærebåndet binder dem sammen, så intet driver mellem hits.
På et typisk boligjob bryder stationerne således ned:
Tolerancer og størrelse vinduer, du realistisk kan holde
En velholdt progressiv linje holder indvendig diametervariation til et par hundrededele af en millimeter, når en dimensionerings- eller strygestation er indbygget i matricen, og bearbejdede lejesæder kan stramme kritiske dimensioner yderligere. Det, som købere bør tjekke først, er dog ikke en tolerancetabel, men størrelsesvinduet, fordi formningsruten sætter grænserne, før noget værktøj skæres.
Dybtrækning fra ark dækker små og mellemstore skaller økonomisk, hvilket er grunden til, at de fleste apparater og industrielle drivprogrammer sidder i det vindue. Tyngre vægge og større diametre bevæger sig mod rør eller fabrikeret konstruktion. For en bredere indramning af købsbeslutningen kan vores motorhus i stål guide går gennem den fulde udvælgelseslogik.
| Fremstillingsrute | Typisk ID-vindue | Væg og struktur | Bedste pasform |
| Tegnet stålskal på en progressiv linje | 29,6 til 160 mm | Pladevæg; baser, beslag eller fleksible elementer påsvejst | Apparater og industrielle drivmotorer |
| 304 rustfri trukket skal | 139 til 180 mm | Korrosionsbestandig pladevæg | Vask, mad og udendørs udstyr |
| Kraftig stålskal med fod | 260 til 343 mm | Tyk væg med svejset bund | Stort industri- og specialudstyr |
| Stålrørshus | 113 til 127 mm | Tyk væg fremstillet af rør | Højlast og specialudstyr |
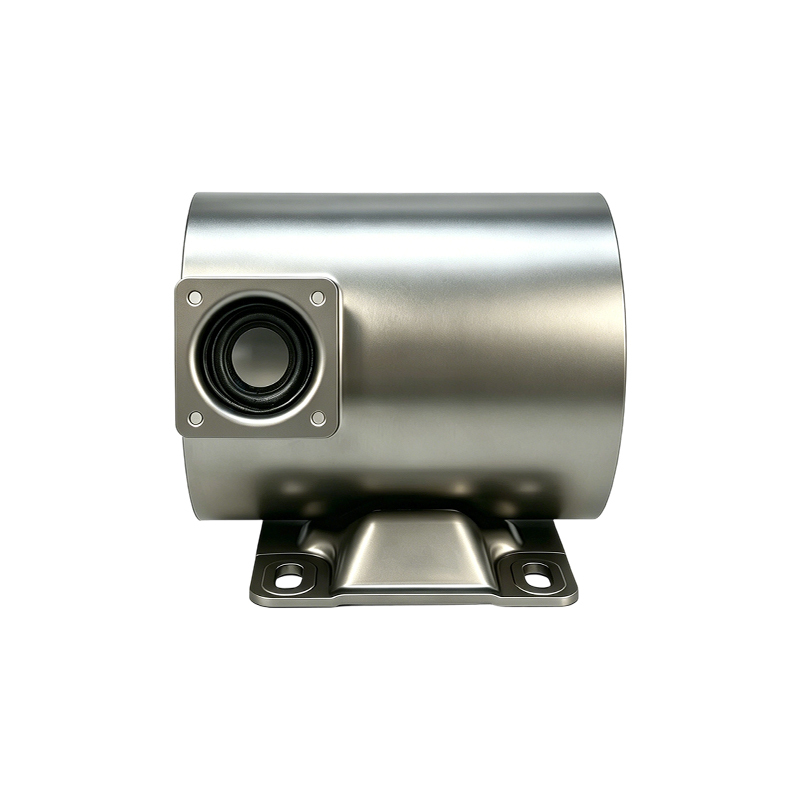
 ID 82,4 mm tyndvægget stålmotorhus med svejsede endedæksler En 1,0 mm væg trukket stålskal med svejste endedæksler, integrerede lejesæder og aksial udluftning til køling. Den passer til artiklens lille til mellem-tegnede skalvindue til håndholdte letvægtsmotorapplikationer. Se produkt →
Hvor kontinuerlig stempling af motorhus vinder, og hvor det ikke gør
Kontinuerlig stempling vinder på volumen, repeterbarhed og pris pr. del, og det taber på fleksibilitet og meget tykke vægge. Vælg den forkerte rute, og symptomerne er forudsigelige: værktøj, der aldrig når break-even, eller vægge, der rives, uanset hvordan emneholderen er indstillet.
- Årlig volumen løber op i seks cifre, og designet er stabilt på tværs af modelår.
- Skallens indre diameter sidder inde i det trukket skalvindue på cirka 29,6 til 160 mm.
- Omkostninger pr. del og parti-til-lot-konsistens overstiger værktøjsbudgettet.
- Beslag, baser og bearbejdede sæder færdiggøres i huset efter stempling.
- Volumen er lav, eller geometrien bevæger sig stadig mellem revisionerne.
- Vægge er tunge og diametre er store, forbi hvad dybtegning klarer godt.
- Profilen matcher rørkonstruktionen bedre end plade.
- Prototypehastigheden betyder mere end enhedsomkostningerne ved de første ordrer.
 ID 127mm Heavy-Wall sømløst stål motorhus Bearbejdet af sømløse stålrør med en 7,9 mm væg, håndterer dette hus højt drejningsmoment og vibrationer, hvor trukket plade ikke kan. Et passende eksempel på artiklens pointe om konstruktion af tunge vægge ud over dybe trækgrænser. Se produkt →
De fem defekter, der skroter huse, og hvordan linjer kæmper tilbage
Næsten hver skrot-årsagsgennemgang på en staldlinje ender hos de samme fem mistænkte, og alle kontrolleres på matrice- og foderniveau i stedet for at blive fanget ved den endelige inspektion.
- Flange-rynkning: emneholderens tryk og trækperlegeometrien holder flangen flad; når først rynker jern ind i væggen, er skallen skrot.
- Rivning ved stanseradius: Tegningsforholdet er for aggressivt for materialet, så fixet er en anden gentegningsstation eller en blødere radius.
- Ørering på fælgen: arkanisotropi hæver ører i faste vinkler, så matriceplanen tilføjer trimningsgodtgørelse, og fælgen rydder op.
- Tilbagespring og ovalitet efter trimning: matricegeometrien kompenseres, og en endelig dimensioneringsstation genopretter rundheden på den indre diameter.
- Afskalning af belægning på galvaniseret bånd: tætte foderbøjninger og matricefriktion afskaller zinklaget, så fremføringsradius og smøring er kontrolleret.
Når vægtykkelsen klatrer forbi, hvad tegningen håndterer komfortabelt, er det ærlige svar at ændre ruter i stedet for at tvinge arket; vores fremstilling af stålrørsmotorhuse guiden dækker denne vej i detaljer.
Sådan kvalificerer du en leverandør af kontinuert stempling
Bedøm proceskæden, ikke enhedsprisen. En leverandør, der outsourcer matricen eller bearbejdningen, overdrager de mest kritiske variabler til en, som du ikke kan revidere, og prisforskellen dukker normalt op igen som problemer med fragt, leveringstid og tolerance.
- Intern matriceteknik: spørg, hvem der designer, skærer og reparerer den progressive matrice, og hvor hurtigt en slidt station kan genopbygges.
- Presse- og fodringsevne: tonnage, lejestørrelse og servofødesystemet bestemmer, hvilke skalstørrelser der kan køre med hastighed.
- En komplet sekundær kæde: svejsning af baser og beslag, bearbejdning af endeflader og lejesæder og overfladebehandling under ét tag fjerner overdragelser, der stabeltolerance.
- Inspektion bag pressen: rundhed, vægtykkelse og materialecertificering kontrolleret med korrekte instrumenter, ikke kun calipre.
- Volumenbevis: reel kapacitet, år i processen og en verificerbar kundebase.
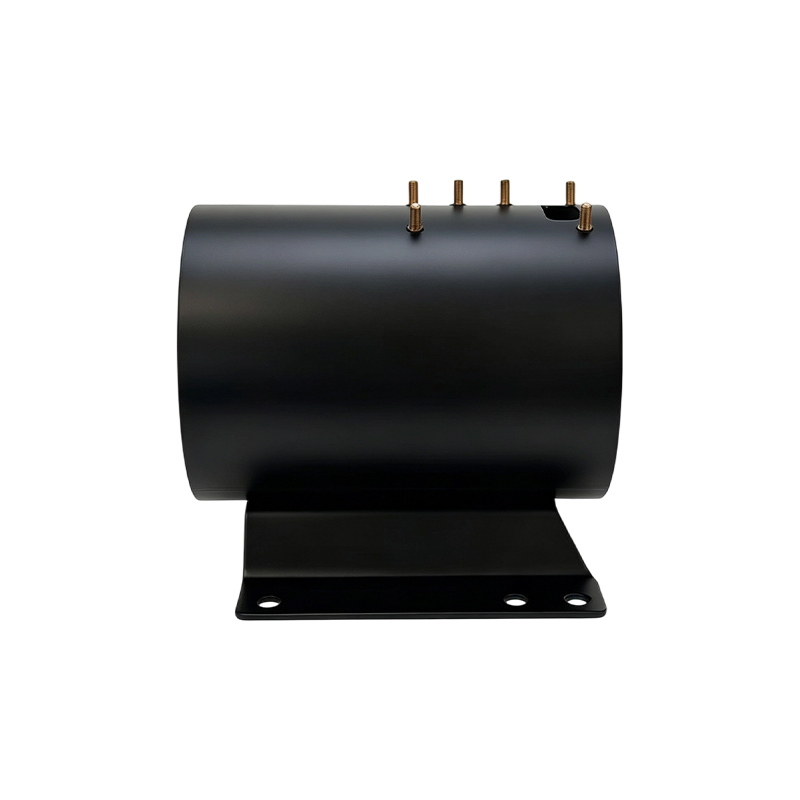
Vores eget anlæg kører prægning, automatisk svejsning, bearbejdning og overfladebehandling i ét flow. Jiangsu Yufeng Electric Co., Ltd. har fokuseret på fremstilling af motorhuse i 40 år, understøtter kundeprogrammer med et ingeniørteam med i gennemsnit mere end 20 års erfaring og sender mere end fem millioner huse om året til over 50 motorproducenter. Skaller som vores 140 mm hus med to svejsede beslag viser, hvordan stempling og sekundær svejsning kombineres i en enkelt leverance.
 ID 140 mm stålmotorhus med to svejsede beslag En trukket stålskal med fosfatpulverlakeret finish, forseglede kabelforskruninger og to svejsede monteringsbeslag. Det illustrerer artiklens pointe om at kombinere stempling og sekundær svejsning i én leverance. Se produkt →
Ofte stillede spørgsmål
Hvilket størrelsesområde passer til motorhus kontinuerlig stempling?
Trækne pladeskaller løber fra ca. 29,6 mm op til 160 mm indvendig diameter på vores linjer. Over det skubber vægtykkelse og pressetonnage jobbet mod tungvæg- eller rørkonstruktion, som vi producerer i indvendige diametre op til 343 mm.
Hvordan adskiller kontinuerlig stempling sig fra stempling med overførselsforme?
Ved kontinuerlig stempling fører strimlen delen gennem hver station inde i en matrice. Ved transferstempling flyttes individuelle dele mellem separate matricer af fingre eller robotter. Kontinuerlige linjer kører hurtigere pr. del; overførselslinjer håndterer dybere træk og større skaller.
Hvilke materialer fungerer bedst til stemplede huse?
Koldvalset stål er standard for apparat- og industriskaller. 304 rustfrit passer til nedvaskning og ætsende miljøer, og galvaniseret bånd kører godt, når fremføringsradius og smøring styres for at beskytte belægningen.
Hvilken tolerance skal jeg forvente på den indvendige diameter?
Med dimensionering eller strygning indbygget i den progressive matrice kan du forvente indvendig diameterkontrol inden for et par hundrededele af en millimeter. Hvor et motordesign kræver mere, sætter bearbejdning efter stempling lejesæder og endeflader til endelige mål.
 Previous