

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Løsn holdeboltene på en motor, der vibrerer ved idriftsættelse, og skub en følemåler under hver fod. Hvis en fod åbner med 0,05 mm eller mere, bøjes rammen hver gang boltene tilspændes, og boringen, der bærer lejet, mister rundhed med sig. Det er motorhusdeformation i sin mest almindelige feltform, og det er sjældent motorens egen skyld: Resultatet blev besluttet tidligere, ved tegnepressen, svejsearmaturen og boremaskinen.
Denne artikel kortlægger, hvor husets deformation kommer fra, hvorfor nogle få hundrededele af en millimeter bestemmer motorens levetid, og hvilke konstruktions- og procesvalg, der forhindrer et stålhus rundt fra at stemple gennem den endelige montage.
Hvad deformation af motorhus faktisk betyder
Motorhusdeformation er enhver afvigelse af huset fra dets tilsigtede geometri, og det kommer i to former, der opfører sig meget forskelligt, når motoren er samlet.
Deformation af motorhus: enhver målbar afvigelse af et motorhus fra dets specificerede geometri, inklusive boringsrundhed, rillekoncentricitet, flangfladhed og fodens koplanaritet, frembragt af fremstillingsspændinger, monteringsbelastninger eller driftsforhold.
Den skelnen, der betyder noget i praksis, er elastisk kontra plastik. Elastisk deformation forsvinder, når belastningen forsvinder; plastisk deformation er låst i. Et hus kan måle perfekt efter bearbejdning og stadig måle ud af runde, når en stator er trykket ind, fordi interferenspasningen driver en permanent tre-lobe sammentrækning ind i boringen.
Elastik
Gendannes, når belastningen slippes. Typiske tilfælde: blød fodbøjning under boltbelastning, spændetryk under bearbejdning, termisk vækst under drift.
Skjulte omkostninger: Så længe det varer, forvrænger det lejets ydre ring og forskyder luftspalten.
Plast
Permanent. Typiske tilfælde: indsvejst ovalitet, tilbagetrukket skal, sammentrækning af boring fra en overdimensioneret statorpasning.
Skjulte omkostninger: fejlen forbliver i motorens levetid og kan ikke spændes væk.
Fire stadier, hvor deformation af motorhuset kommer ind i delen
Deformation kommer ind i et stålhus på fire punkter: tegning, svejsning, bearbejdning og montage. Hver efterlader en anden signatur på boringen, og hver har en dokumenteret modforanstaltning.
Dybtrækning efterlader restspænding, og skallen springer oval tilbage, når materialet slapper af, typisk 0,10 til 0,25 mm total indikatoraflæsning. Svejsefødder, beslag og klemkasser tilføjer varme og tilbageholdenhed; en skødesløs sekvens bøjer rammen eller trækker boringen ud af runden med 0,15 til 0,40 mm. Bearbejdning bidrager gennem skære- og spændekræfter på tynde vægge, hvorfor finishbeslag og spændestrategi betyder mere end toleranceudtrykket. Samling er det sidste indgangspunkt: statorinterferenspasningen trækker boringen sammen, og ujævne fødder bøjer rammen under boltbelastning.
| Scene | Typisk signatur | Typisk størrelse (TIR) | Førstelinje modforanstaltning |
| Dyb tegning | Oval skal fra tilbagespring | 0,10 til 0,25 mm | Matricedesign og styring af emneholder |
| Svejsning | Boring ovalitet og rammesløjfe | 0,15 til 0,40 mm | Symmetrisk sekvens og stive armaturer |
| Bearbejdning | Tyndvægget afbøjning under klemmer | 0,02 til 0,10 mm | Afslutningsboring sidst, bløde kæber |
| Montering | Tre-lobet boring sammentrækning | 0,02 til 0,06 mm | Korrekt interferens og tilstrækkelig væg |
Butiksseddel
Huse, der er færdigborede efter al svejsning, holder konsekvent rundheden flere gange strammere end skaller, der bores, før deres fødder svejses på. Sequence køber mere nøjagtighed, end en strammere toleranceforklaring nogensinde vil.
Hvorfor et par hundrededele af en millimeter bestemmer motorlivet
Små geometrifejl omdannes direkte til elektriske og mekaniske tab, fordi luftspalten er smal og lejepasningen er præcis.
En lille eller mellemstor motor kører typisk en luftspalte på 0,25 til 0,5 mm, og justeringspraksis holder statisk luftgab-excentricitet tæt på 10 procent af mellemrummet eller mindre. En ud-af-rund boring skubber statoren og rotoren væk fra midten, hvilket skaber ubalanceret magnetisk træk, vibrationer og støj. Mekanisk spreder et forvrænget hus spændingen ujævnt rundt om lejets ydre ring; under konstant høj belastning deformeres ringen, bliver varm og bliver tidligt træt. Feltreparationer sporer rutinemæssigt lejestøj tilbage til en bøjet ramme eller en blød fod i stedet for selve lejet.
0,25-0,5 mm
Typisk luftspalte i små og mellemstore motorer
10 %
Fælles loft for statisk luftspalteexcentricitet
0,05 mm
Blød fodgrænse før boltbelastning bøjer rammen
0,02 mm
Afrundingsmål på et færdigboret hus
Borerundhed gennem processen, 120 mm boring, 1,5 mm væg
Hvordan fabrikanter kontrollerer deformation af motorhuse i stålhuse
Deformationskontrol vindes tre steder: struktur, processekvens og verifikation. Et hus designet stift, svejset i den rigtige rækkefølge og boret sidste holder sig rundt; den omvendte rækkefølge gendannes sjældent.
Strukturen kommer først, fordi bøjningsstivheden stiger stejlt med vægtykkelsen. Rammer med høj belastning bevæger sig derfor fra tyndtrukne skaller til tunge vægkonstruktioner med en fuld base:
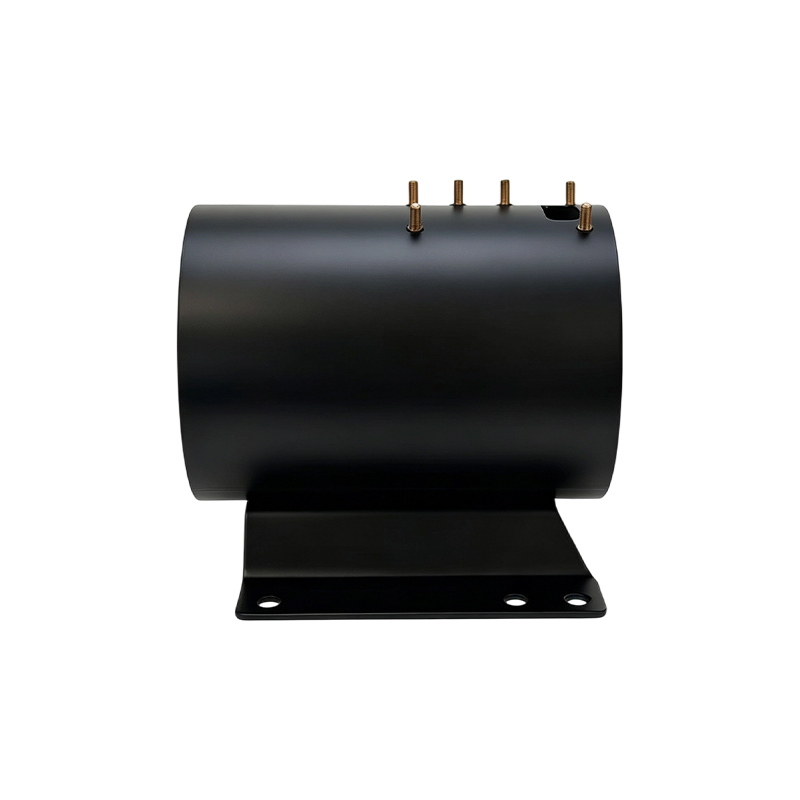
 Indvendig diameter 260 Heavy-Wall motorhus med base Dette Heavy-Wall stålmotorhus har en indvendig diameter på 260 mm, en højde på 360 mm og en materialetykkelse på 5 mm, hvilket giver ekstremt høj kapacitet... Se produkt →
Rørbaseret konstruktion fører den samme idé videre. Et sømløst stålrøremne starter rundt, så der er behov for mindre korrektion før færdigboring. Vores fremstillingsvejledning til stålrørsmotorhus for købere går gennem denne rute trin for trin, herunder vægvalg og toleranceforventninger.
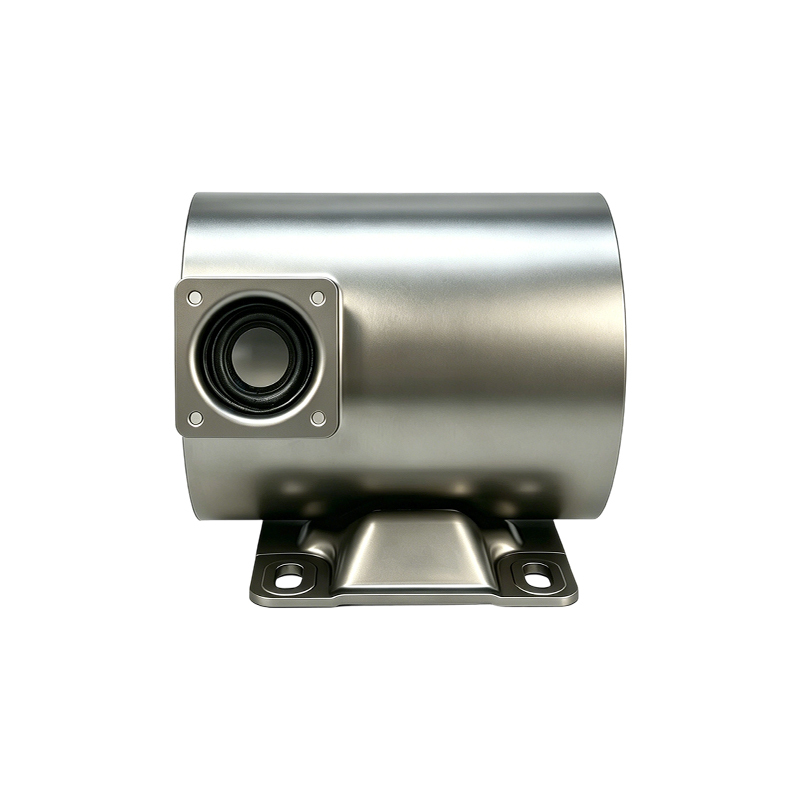
 Indvendig diameter 127 Heavy-Wall Motorhus Dette motorhus er præcisionsfremstillet af sømløse stålrør af høj kvalitet. Med en indvendig diameter på 127 mm og en vægtykkelse på 7,9 mm leverer den både præcis... Se produkt →
Bor sidst, mål rundt, og resten af processen beskytter den geometri, du allerede har betalt for.
- Svejs før du borer. Færdigbearbejdning kommer efter hvert termisk trin, med boringen holdt rundt i en stiv arm under svejsning.
- Lindre stress, hvor det tæller. Symmetriske svejsesekvenser og på tunge sektioner spændingsaflastning før det endelige snit.
- Klem forsigtigt. Bløde kæber og multipunktsstøtte forhindrer tynde vægge i at tage et sæt under bearbejdning.
- Måler rundhed, ikke kun diameter. Luftmåler eller stikkontroller i flere aksiale dybder fanger ovalitet, som et topunktsmikrometer viser som god.
Hvad skal specificeres og kontrolleres, før boliger når din linje
Indsæt geometri og målemetode i købsspecifikationen, og bekræft derefter begge ved indgående inspektion. To købere, der bestiller den samme nominelle del, kan se meget forskellige feltresultater afhængigt af, hvad tegningen faktisk styrer.
Angiv boringens rundhed som total indikatoraflæsning, typisk 0,02 til 0,03 mm på færdigbearbejdede boringer, og fodens koplanaritet inden for 0,05 mm. Navngiv målemetoden på tegningen: luftmåler eller koordinatmåling i tre aksiale dybder, ikke en enkelt to-punkts diameterkontrol. Kør derefter fire praktiske kontroller på hver batch:
- Måleren var rund i tre aksiale dybder og log aflæsningerne.
- Kontroller fodens koplanaritet på en overfladeplade med huset ubelastet.
- Prøvetryk en stator og optag kraftkurven; et stigende spidsflag bar sammentrækningsrisiko.
- Ved installation skal du kontrollere, at hver fod sidder inden for 0,05 mm før det endelige drejningsmoment.
Monteringsstruktur fortjener lige så stor opmærksomhed, fordi beslag og fleksible elementer bestemmer, hvordan laster vej ind i rammen. Et hus med konstruerede flexpunkter absorberer monteringsspænding i stedet for at føre det ind i boringen:
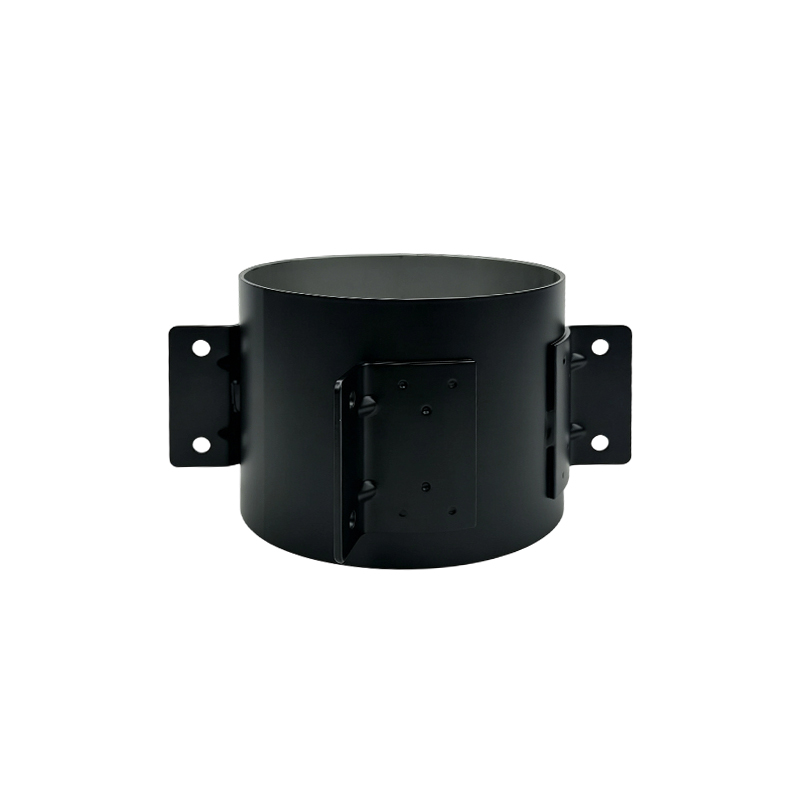
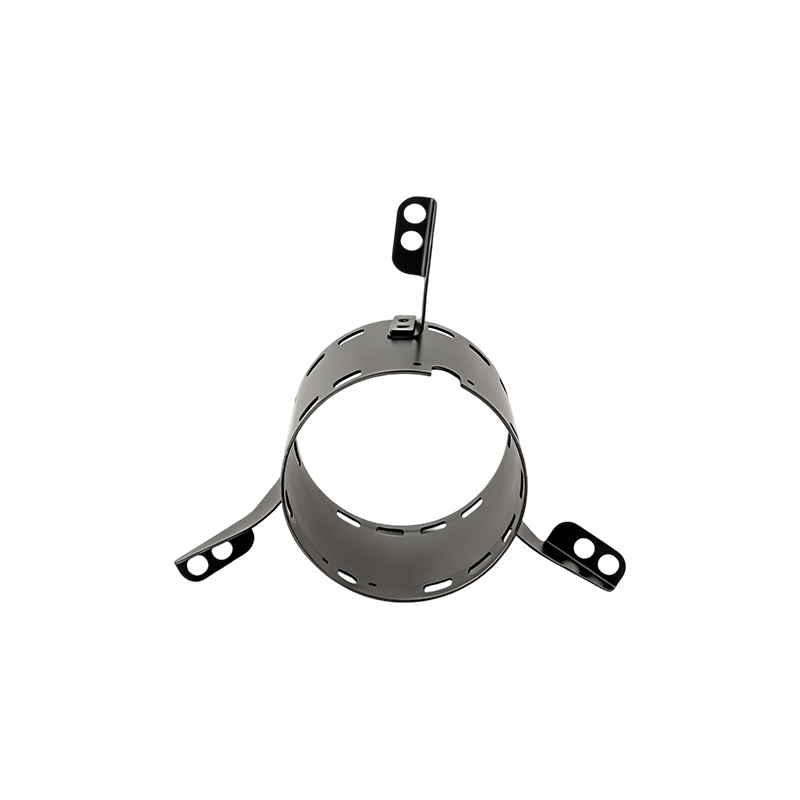 Indvendig diameter 120 stålmotorhus med tre fleksible beslag Dette motorhus i stål har en præcisionskonstrueret struktur med en indvendig diameter på 120 mm, en højde på 105 mm og en vægtykkelse på 1,5 mm, hvilket giver en kompakt l... Se produkt →
Hvor flere strukturer er i spil, sammenligne muligheder for væg, bund og beslag på tværs af standarden serie af stålmotorhuse før tegningen låses.
Behandl rundhed som et procesresultat, ikke et tegningsønske. Hos Jiangsu Yufeng Electric Co., Ltd. kører stempling, svejsning, bearbejdning og inspektion i ét anlæg, hvilket er det, der gør sekvensstyring håndhæverlig og holder deformationsrisikoen ude af din linje.
Ofte stillede spørgsmål om deformation af motorhus
Kan et deformeret motorhus repareres?
Elastiske årsager kan: shimming af fødderne og genspænding i rækkefølge fjerner normalt blød fodforvrængning. Plastisk deformation af boringen kræver generelt ombearbejdning eller udskiftning, fordi en boring, der er mere end et par hundrededele af en millimeter ude af runden, vil fortsætte med at arbejde på lejets ydre ring resten af motorens levetid.
Stopper en tykkere væg altid deformation?
Tykkelse hjælper en hel del, da bøjningsstivhed skalaer med nogenlunde terningen af vægtykkelse, men det undskylder ikke dårlig praksis. Et tykt hus, der er svejset i forkert rækkefølge eller skødesløst fastspændt, kan stadig komme ud af runde. Tungvæg- og rørbaseret konstruktion leverer kun deres fulde udbytte, når den er parret med svejsesekvensering og slutboring.
Er deformation altid boligbyggerens skyld?
Nej. Installation af blød fod, overspændte monteringsbolte, rørspænding og termisk cykling alle deformere huse, der forlod fabrikken i specifikation. Det er grunden til, at bløde fodkontroller hører hjemme i installationsproceduren, og hvorfor indgående rundhedskontrol har betydning på begge sider.
Hvilken konstruktion modstår deformation bedst?
Til højbelastnings- og større rammer holder stål- og rørbaserede huse med tunge vægge bedst geometrien, og 304 rustfri versioner giver samme stivhed, hvor korrosionsbestandighed også er påkrævet. Tilpas strukturen til belastningsbanen i stedet for at købe tykkelse alene.
 Previous